
Ultra-zehaztasuneko ekipoen fabrikazioan, askok makinen nukleoaren zehaztasuna materialen egonkortasunari eta mekanizazio-zehaztasunari egozten diote, baina "gainazalaren parekatze-zehaztasunak" errendimendu orokorrean duen eragin erabakigarria alde batera uzten dute. Granitozko zehaztasun-osagaiak erreferentzia gisa balio dute goi-mailako erdieroaleen, laser ikuskapenaren eta metrologia-ekipoen artean. Deformazio txikiaren eta bibrazio-amortizatze sendoaren berezko abantaila materialaz gain, gainazalaren tratamendu-prozesu findu eta dedikatuen menpe daude neurri handi batean. Gainazal-teknologia bikainak muntaketa zehatzean ohikoak diren arazo ezkutuak konpondu ditzake, hala nola kontaktu birtuala, ertz-deformazioa, tentsio-lotura puntuak eta egokitze-tarte irregularrak, granitozko piezen eta makinaren egitura osoaren arteko parekatze-maila altua ahalbidetuz.
Harri-prozesamendu arruntak dimentsio-tolerantziak betetzea eta gainazal distiratsu bat lortzea baino ez du helburu, eta horrek ezin du ultra-zehaztasuneko muntaketaren logika bete. Granitozko gainazal bat, ohiko artezketaren ondoren, laua dirudi begi hutsez, baina artezketa-marka desordenatu ugari, uhin mikroskopikoak eta ertz-tentsioen kontzentrazio-eremuak ditu mikro mailan. Akats horiek oharkabean pasatzen dira muntaketa mekaniko orokorrean. Hala ere, nano-zehaztasuneko ekipoetan, egokitze-tarte txikiek zuzenean eragiten dute finkatze-indarraren desplazamendua, mikro-dardara makinaren funtzionamenduan, erreferentzia-desbideratzea zerbitzu luzean eta errepikapen-kokapenaren zehaztasunaren hondatzea. Horrek azaltzen du zergatik betetzen dituzten granitozko osagarri merkeak dimentsio-eskakizunak, baina makinan zehaztasun ezegonkorra ematen duten.
ZHHIMG-ren gainazal-tratamendu teknologia finduaren oinarrizko logika ez da jada gainazala berdintzea soilik, baizik eta azalera osoko oreka mekanikoa eta bat etortze geometrikoa lortzea gainazal osoan zehar. Tenperatura konstanteko, hezetasun konstanteko eta hautsik gabeko prozesatzeko inguruneekin eta zehaztasun handiko artezketa-makina handiekin hornituta, gure fabrikak gainazal-tratamendu sistema zehatz bat ezarri du, ohiko industria-estandarretatik desberdina dena. Abiadura handiko masa-artezketaren ordez, abiadura txikiko, uniformeko eta errepikatutako apainketa-prozesu findu bat erabiltzen dugu artezketa-ereduetan norabide-desberdintasunak ezabatzeko. Horrek mikrolautasun koherentea bermatzen du osagaiaren aurrealdeko eta atzeko aurpegietan, lau aldeko egokitze-ertzetan eta muntaketa-erreferentzia-planoetan, funtsean muntaketa-akatsak ezabatzen ditu, hala nola kontaktu birtual partziala eta tokiko kontaktu gogorra.
Granitozko muntaketaren ohiko arazo-puntuei aurre egiteko, hala nola ertzen kolapsoa, ertzen tentsioaren kontzentrazioa eta zuloen inguruko deformazioa, tokiko profilaketa-prozesu esklusiboak erabiltzen ditugu. Mozketaren eta mekanizazio zakarraren ondoren, harriaren ertzek mikroarrail ezkutuak eta tentsio metatua garatzeko joera dute. Tratamendu findurik gabe, tentsioa pixkanaka askatuko da muntaketa eta finkapenaren ondoren, eta egokitze-gainazalen mikrodeformazioa eragingo du. Gainazalaren akabera zehatzak, tentsioaren arintze-berdinketak eta izkinen trantsizio-tratamendu leunak muntaketa-puntu, egokitze-eremu eta lotura-muturreko aurpegi guztiak egoera mekaniko egonkor eta uniformean mantentzen dituzte, indar-banaketa uniformea, egokitze estua eta muntaketa-fasean zero hondar-tentsio bermatuz. Eremu osoko gainazal-kontaktua. Ohiko prozesatutako harriarentzat, muntaketa-fasean benetako egokitze-eremu eraginkorra % 70 baino txikiagoa da. Geratzen diren hutsuneak bibrazio-transmisiorako, hauts-metaketarako eta deformazio termikorako arrisku bihurtzen dira. Granitozko erreferentzia-piezentzat, tratamendu finduaren ondoren, egokitze-eremu eraginkorra nabarmen handitzen da. Muntatutako makinaren egitura trinkoagoa bihurtzen da, zurruntasun uniformearekin, erresonantziarik eta desbideratzerik gabe abiadura handiko funtzionamenduan, kokapen eta ikuskapen-datu egonkorrak emanez. 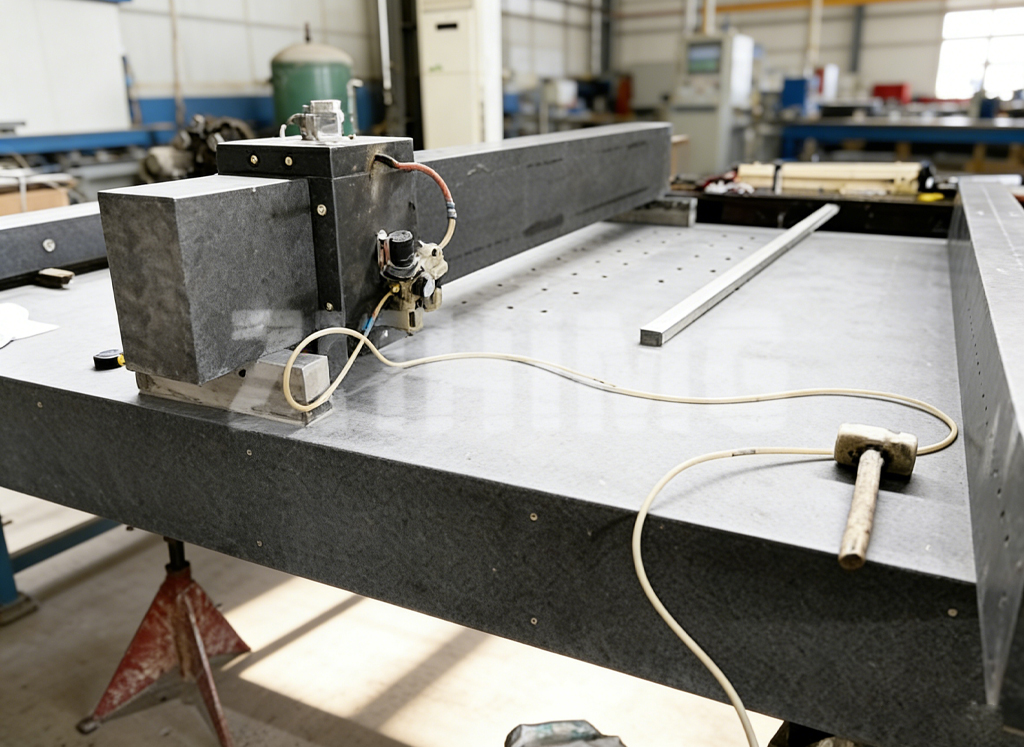
Teknologia honen abantailak bereziki nabarmenak dira granitozko makina-ohe luze eta zabaletarako eta habe-portaleetarako. Tamaina handiko harriak mekanizazio-ehundura irregularra, tartearen deformazioa eta bi muturren arteko egokitzapen ez-egokia izateko joera du. Tonaje handiko eta tamaina handiko artezketa-gaitasun handikoa eta eskuzko nanoeskalako akabera aprobetxatuz, ZHHIMG-k berdinketa zonala eta kalibrazio osoa egiten ditu tarte handiko osagaietarako. Pieza luzeen egokitzapen-errendimendu koherentea bermatzen du eta pieza handietan "erdiko hutsunea eta bi muturretan kontaktu estua" bezalako industria-akats ohikoa saihesten du.
Amaierako erabiltzailearen ikuspuntutik, gainazaleko tratamendu bikainak ez ditu muntaiaren kalitatea eta doikuntzaren zehaztasuna hobetzen bakarrik, baita ekipamenduen martxan jartzeko zailtasuna, birkalibrazio-maiztasuna eta mantentze-kostuak zuzenean murrizten ere. Doikuntza uniformea eta tentsio egonkorra duten granitozko egiturek makinaren jatorrizko zehaztasuna denbora luzez mantendu dezakete, erdieroaleen gela garbietan, maiztasun handiko laser prozesamenduan eta metrologia-ikuskapen zehatzetan epe luzerako funtzionamendu-eskakizun zorrotzak betez.
Laburbilduz, granitozko piezen muntaketa-zehaztasunaren goiko muga gainazaleko prozesu finduek zehazten dute. Lehengaiek egonkortasuna definitzen dute, eta gainazaleko tratamenduak, berriz, muntaketa-bateragarritasuna eta epe luzerako makinaren zehaztasun orokorra erabakitzen ditu. Gainazaleko tratamendu-sistema bereizi batekin, ZHHIMG-k harri arruntaren hainbat muntaketa-akats ezkutu konpontzen ditu, eta granitozko erreferentziazko irtenbide fidagarriagoak eskaintzen ditu ultra-zehaztasuneko ekipamendu globaletarako, egokitzapen-estandar altuagoekin.
Argitaratze data: 2026ko irailaren 14a